Ungeplante Stillstände kosten produzierende Unternehmen bares Geld. Wer erst reagiert, wenn eine Maschine ausfällt, zahlt nicht nur für die Reparatur, sondern auch für verlorene Produktionszeit, Lieferverzögerungen und den damit verbundenen Aufwand. Dabei liefern Maschinen in der Regel lange vor einem Ausfall deutliche Signale. Der Unterschied liegt darin, ob diese Signale systematisch erfasst, ausgewertet und richtig interpretiert werden. Maschinendaten automatisch auszulesen und gezielt zu analysieren ist heute keine Frage der Unternehmensgröße mehr, sondern eine Frage der richtigen Methodik.
Dieser Artikel zeigt, wie Sie Stillstandszeiten mit Maschinendaten frühzeitig erkennen, welche Muster auf bevorstehende Probleme hinweisen und wie Sie ein praxistaugliches Frühwarnsystem aufbauen, das Ihre Produktionsprozesse dauerhaft stabiler macht.
Maschinendaten als Grundlage der Stillstandserkennung
Maschinendaten sind die Basis jeder fundierten Stillstandsanalyse. Ohne eine systematische Datenerfassung in der Produktion bleibt die Ursachenforschung nach einem Ausfall reaktiv und zeitaufwendig. Wer hingegen kontinuierlich Betriebsdaten erfasst, schafft die Voraussetzung dafür, Abweichungen vom Normalbetrieb frühzeitig zu erkennen.
Zu den relevanten Maschinendaten gehören Betriebsstunden, Temperaturverläufe, Vibrationswerte, Druckdaten, Stromaufnahme einzelner Antriebe sowie Taktzeiten und Zyklusdauern. Besonders aufschlussreich ist die Kombination aus Energieverbrauchsdaten und Produktionsdaten: Wenn eine Maschine für dieselbe Produktionsmenge plötzlich mehr Energie benötigt, ist das ein frühes Warnsignal, das rein auf Basis von Produktionskennzahlen unsichtbar bleibt. Energie- und Produktionsdaten zu verknüpfen ist daher ein wichtiger Schritt, um Prozesstransparenz in der Produktion herzustellen.
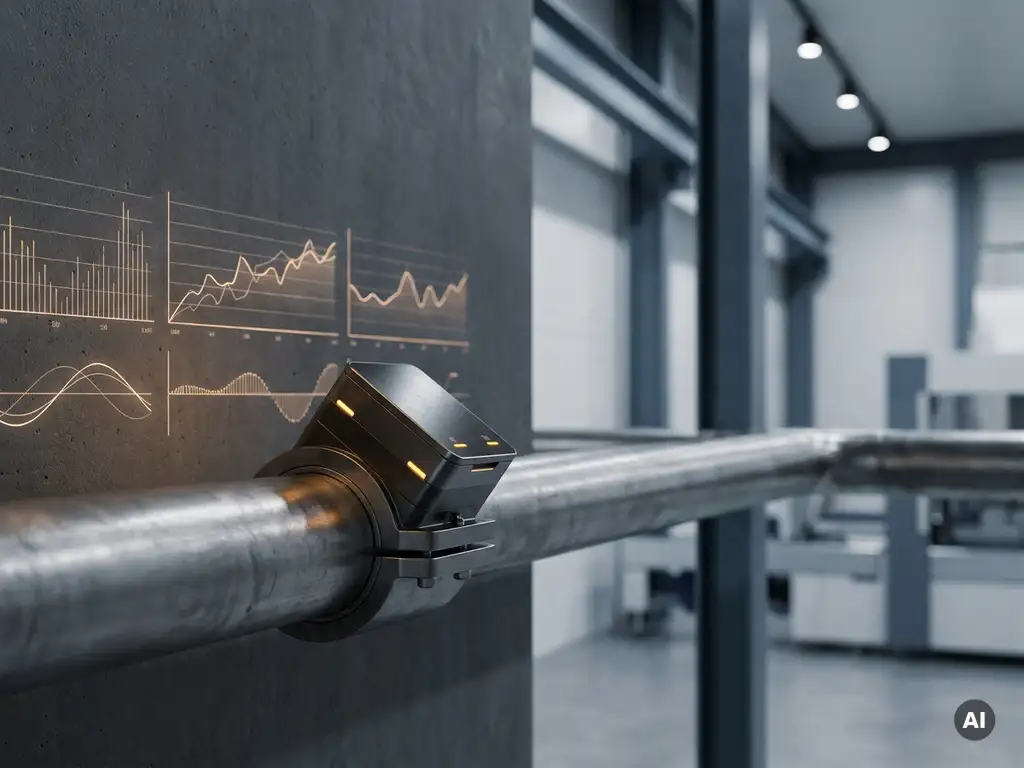
Für ältere Bestandsanlagen, die keine digitalen Schnittstellen mitbringen, gibt es heute Lösungen, die eine nachträgliche Anbindung ermöglichen. Externe Messtechnik kann Strom, Druck, Temperatur oder Vibration erfassen und die Werte in ein zentrales System einspeisen, ohne dass die Maschine selbst verändert werden muss. Damit lassen sich auch alte Maschinen digital anbinden und in eine moderne Dateninfrastruktur integrieren.
Typische Muster, die auf bevorstehende Stillstände hinweisen
Maschinen kündigen Ausfälle selten abrupt an. In den meisten Fällen zeigen sich in den Betriebsdaten charakteristische Muster, die Wochen oder sogar Monate vor dem eigentlichen Stillstand auftreten. Diese Muster zu kennen, ist der erste Schritt zur vorausschauenden Instandhaltung.
Anstieg des Energieverbrauchs ohne Produktionssteigerung
Wenn der Stromverbrauch einer Maschine steigt, ohne dass die Ausbringungsmenge zunimmt, deutet das häufig auf mechanischen Verschleiß hin. Lager, die mehr Reibung erzeugen, oder Antriebe, die gegen einen erhöhten Widerstand arbeiten, ziehen mehr Strom. Dieser Zusammenhang lässt sich nur erkennen, wenn Energieverbrauch und Produktionsdaten gemeinsam betrachtet werden.
Veränderte Taktzeiten und Zyklusabweichungen
Wenn ein Produktionszyklus, der normalerweise 45 Sekunden dauert, plötzlich regelmäßig 52 oder 60 Sekunden benötigt, ist das ein Hinweis auf ein mechanisches oder steuerungstechnisches Problem. Solche Abweichungen sind im Tagesbetrieb kaum wahrnehmbar, in den Maschinendaten jedoch klar sichtbar.
Temperaturanomalien und Vibrationsveränderungen
Erhöhte Betriebstemperaturen an Lagern, Motoren oder Getrieben sowie veränderte Vibrationsmuster sind klassische Frühwarnindikatoren. Sie treten oft auf, bevor ein Bauteil tatsächlich versagt, und geben dem Wartungsteam ausreichend Zeit zum Handeln.
Häufigere Kurzstopps und Fehlermeldungen
Eine steigende Anzahl kurzer, ungeplanter Unterbrechungen, die einzeln kaum auffallen, kann in der Summe auf ein sich verschlechterndes Bauteil hinweisen. Wenn Fehlercodes häufiger auftreten oder sich wiederholen, sollte das als Signal gewertet werden, nicht als Betriebsnormalität.
Methoden zur automatisierten Auswertung von Betriebsdaten
Rohdaten allein reichen nicht aus. Erst durch eine strukturierte, automatisierte Auswertung werden aus Messwerten verwertbare Erkenntnisse. Für mittelständische Unternehmen stehen dabei verschiedene Methoden zur Verfügung, die sich je nach Datenmenge und Komplexität der Anlage kombinieren lassen.
Eine bewährte Grundmethode ist die Schwellenwertüberwachung: Für jeden relevanten Parameter wird ein Normalbereich definiert. Sobald ein Messwert diesen Bereich verlässt, wird automatisch eine Meldung ausgelöst. Diese Methode ist einfach zu implementieren und liefert schnell erste Ergebnisse, hat aber den Nachteil, dass sie keine Trends erkennt, sondern erst reagiert, wenn ein Grenzwert bereits überschritten ist.
Leistungsfähiger ist die Trendanalyse: Hier werden Zeitreihen ausgewertet, um schleichende Veränderungen zu erkennen. Wenn der Energieverbrauch einer Maschine über vier Wochen kontinuierlich um zwei Prozent pro Woche steigt, ist das ein Trend, der auf ein Problem hindeutet, auch wenn kein einzelner Messwert einen Grenzwert überschreitet. Moderne Energiemanagement-Software kann solche Trends automatisch berechnen und visualisieren.
Für komplexere Anlagen bietet sich der Einsatz von KI-gestützter Prozessoptimierung an. Algorithmen lernen das typische Betriebsverhalten einer Maschine und erkennen Abweichungen, die für menschliche Analysten kaum sichtbar wären. Solche Systeme werden zunehmend auch für mittelständische Unternehmen zugänglich und können direkt auf Basis der erfassten Maschinendaten arbeiten.
Frühwarnsysteme in der Praxis einrichten
Ein Frühwarnsystem ist nur so gut wie seine Implementierung. Viele Unternehmen scheitern nicht an der Technologie, sondern daran, dass Daten zwar erfasst, aber nicht konsequent ausgewertet oder in klare Handlungsanweisungen übersetzt werden.
Der erste Schritt ist die Definition der relevanten Kennzahlen. Nicht jeder Messwert ist für die Stillstandserkennung gleich wichtig. Sinnvoll ist es, mit den Maschinen zu beginnen, die den größten Einfluss auf die Produktion haben, und dort die kritischen Parameter zu identifizieren. Für jede Kennzahl sollten Normalbereiche und Schwellenwerte festgelegt werden, die auf historischen Betriebsdaten basieren.
Im zweiten Schritt geht es um die Visualisierung. Produktionsdaten zu visualisieren bedeutet, sie so aufzubereiten, dass Abweichungen auf einen Blick erkennbar sind. Ein gut gestaltetes Maschinendaten-Dashboard zeigt den aktuellen Zustand aller überwachten Anlagen in Echtzeit und hebt kritische Werte farblich hervor. Wichtig ist, dass das Dashboard für die Mitarbeitenden im Betrieb verständlich und direkt nutzbar ist.
Der dritte Schritt ist die Festlegung klarer Eskalationsprozesse. Wer wird bei welchem Alarm informiert? Welche Maßnahmen sind bei welchem Schweregrad zu ergreifen? Ein Frühwarnsystem ohne definierte Reaktionsprozesse erzeugt im besten Fall Informationen, die niemand nutzt, im schlechtesten Fall Alarmmüdigkeit, weil zu viele Meldungen ohne Konsequenz bleiben.
Häufige Fehler bei der Stillstandsanalyse vermeiden
Selbst Unternehmen, die bereits Maschinendaten erfassen, machen bei der Stillstandsanalyse typische Fehler, die den Nutzen der Daten erheblich einschränken.
Ein verbreiteter Fehler ist die Analyse in Datensilos. Wenn Energiedaten, Produktionsdaten und Wartungsprotokolle in getrennten Systemen liegen und nicht miteinander verknüpft werden, fehlt der Kontext für eine fundierte Analyse. Produktionsdaten aus verschiedenen Maschinen zusammenzuführen und gemeinsam auszuwerten, ist eine wichtige Voraussetzung dafür, Ursachen und Wirkungen korrekt zuzuordnen.
Ein weiterer häufiger Fehler ist die fehlende Historisierung. Wer nur aktuelle Messwerte betrachtet, kann keine Trends erkennen. Betriebsdaten sollten über einen ausreichend langen Zeitraum gespeichert und abrufbar sein, um saisonale Schwankungen, Alterungseffekte und langfristige Veränderungen sichtbar zu machen.
Auch die Überfrachtung mit Daten ist ein Problem. Wenn zu viele Parameter überwacht werden, ohne dass klar ist, welche davon wirklich relevant sind, entsteht Rauschen statt Erkenntnis. Eine fokussierte Auswahl der wichtigsten Kennzahlen ist effektiver als eine vollständige, aber unstrukturierte Datensammlung. Prozessabweichungen mit Produktionsdaten zu erkennen gelingt am besten, wenn die Datenbasis klar strukturiert und auf das Wesentliche reduziert ist.
Schließlich wird die menschliche Komponente oft unterschätzt. Frühwarnsysteme funktionieren nur, wenn die Mitarbeitenden, die mit den Daten arbeiten, verstehen, was die Meldungen bedeuten und wie sie darauf reagieren sollen. Schulung und klare Kommunikation sind genauso wichtig wie die technische Infrastruktur.
Von der Stillstandserkennung zur kontinuierlichen Prozessoptimierung
Stillstandserkennung ist ein wichtiger Anfang, aber nicht das Endziel. Wer Maschinendaten systematisch erfasst und auswertet, legt die Grundlage für eine kontinuierliche Prozessoptimierung, die weit über die Vermeidung von Ausfällen hinausgeht.
Mit einer stabilen Datenbasis lassen sich Produktionsprozesse datenbasiert optimieren: Taktzeiten können angepasst, Wartungsintervalle bedarfsgerecht geplant und Energieverbräuche gezielt gesenkt werden. Den Energieverbrauch pro Maschine zu messen und auszuwerten ermöglicht es, ineffiziente Betriebszustände zu identifizieren und gezielt zu verbessern. Das senkt nicht nur die Betriebskosten, sondern verbessert auch die CO₂-Bilanz des Unternehmens.
Langfristig entsteht durch die konsequente Nutzung von Maschinendaten ein tiefes Verständnis der eigenen Produktionsprozesse. Unternehmen, die diesen Schritt gehen, treffen bessere Entscheidungen, reagieren schneller auf Veränderungen und bauen einen echten, messbaren Wettbewerbsvorteil auf. Produktionsdaten für bessere Entscheidungen zu nutzen, ist dabei kein einmaliges Projekt, sondern ein fortlaufender Prozess, der mit jeder Iteration wertvoller wird.
Der Weg dorthin beginnt nicht mit einem großen Transformationsprojekt, sondern mit dem ersten konsequenten Schritt: den richtigen Daten, an den richtigen Stellen, systematisch erfasst und ausgewertet.
Wie manageE Sie bei der Stillstandserkennung unterstützt
Wir wissen aus der Praxis, dass der Einstieg in eine datenbasierte Stillstandserkennung für viele mittelständische Unternehmen mit konkreten Fragen verbunden ist: Welche Daten brauchen wir wirklich? Wie binden wir Bestandsanlagen an? Und wie schaffen wir Transparenz, ohne ein aufwendiges IT-Projekt zu starten? Genau hier setzen wir an.
Als Beratungs- und Technologieunternehmen mit Fokus auf Energie und Effizienz begleiten wir Sie von der ersten Analyse bis zur laufenden Optimierung. Unsere Lösungen sind speziell auf die Anforderungen mittelständischer Produktionsunternehmen ausgelegt:
- Eigene Messtechnik für Bestandsanlagen: Wir erfassen Strom, Druck, Temperatur und weitere Betriebsparameter auch an älteren Maschinen ohne digitale Schnittstellen, ohne Eingriff in die Maschinensteuerung.
- Verknüpfung von Energie- und Produktionsdaten: Wir verbinden Energieverbrauchsdaten mit Produktionskennzahlen, damit Abweichungen im Betrieb sofort sichtbar werden.
- BAFA-geförderte Energiemanagement-Software: Unsere Software ist beim BAFA als förderfähig gelistet und ermöglicht eine strukturierte Auswertung ohne Lizenzkosten.
- Prädiktive Regelung: Durch modellbasierte Algorithmen simulieren wir Betriebsszenarien und aktualisieren die Auswertung alle 15 Minuten mit neuen Messwerten, damit Sie stets auf aktuellem Stand reagieren können.
- Ganzheitliche Begleitung: Von der Konzeption über die Implementierung bis zur laufenden Optimierung bleiben wir an Ihrer Seite.
Wenn Sie wissen möchten, wie sich Stillstandszeiten in Ihrer Produktion mit Maschinendaten frühzeitig erkennen lassen, sprechen Sie uns an. Wir analysieren gemeinsam mit Ihnen, wo die größten Hebel liegen und welche Schritte sinnvoll sind. Nehmen Sie einfach Kontakt auf, wir freuen uns auf das Gespräch.
Ähnliche Artikel
- Wie lässt sich Datenmanagement in bestehende Produktionsanlagen integrieren?
- Warum unkontrollierte Prozesse in öffentlichen Gebäuden Energiekosten in die Höhe treiben
- Wie lassen sich Maschinenstillstände durch Prozessmonitoring vermeiden?
- Was ist ein Energieeffizienz-Benchmarking und wie setzt man es um?
- Was ist der Unterschied zwischen Prozessmonitoring und Prozesstransparenz?